


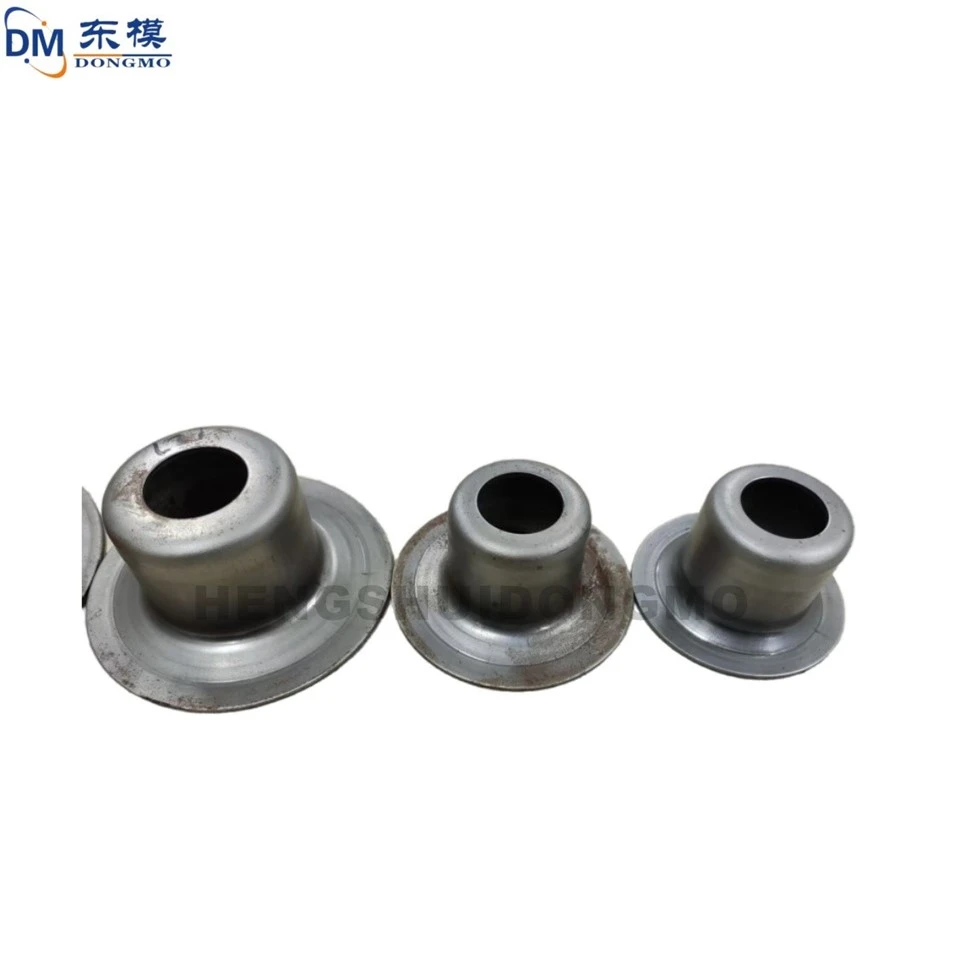
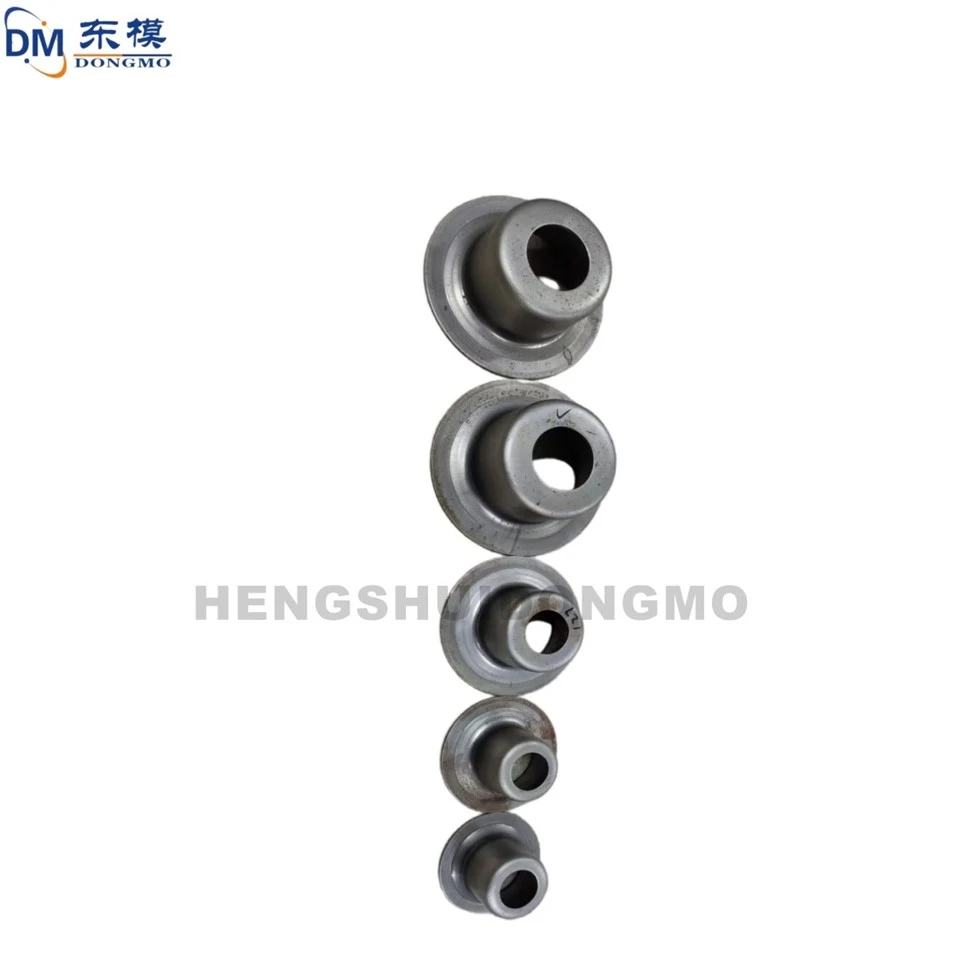
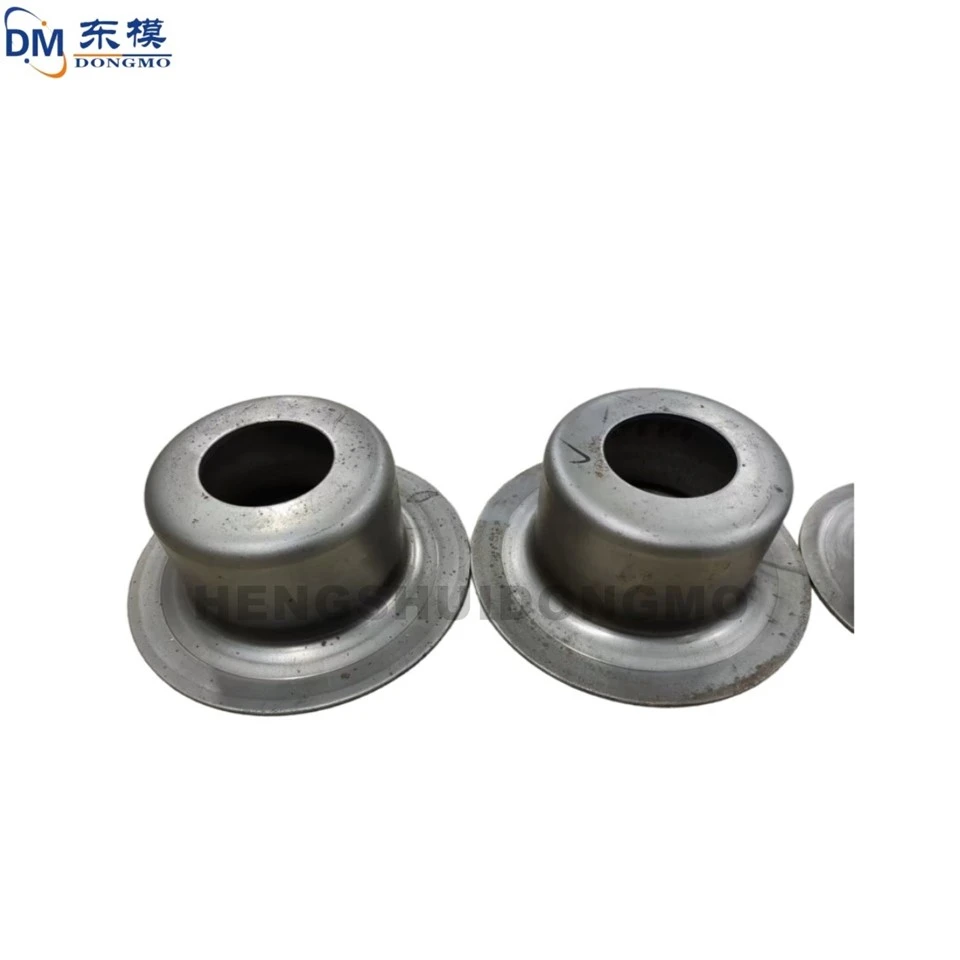
Detaliu produs:
1. Specificații matriței și parametri tehnici
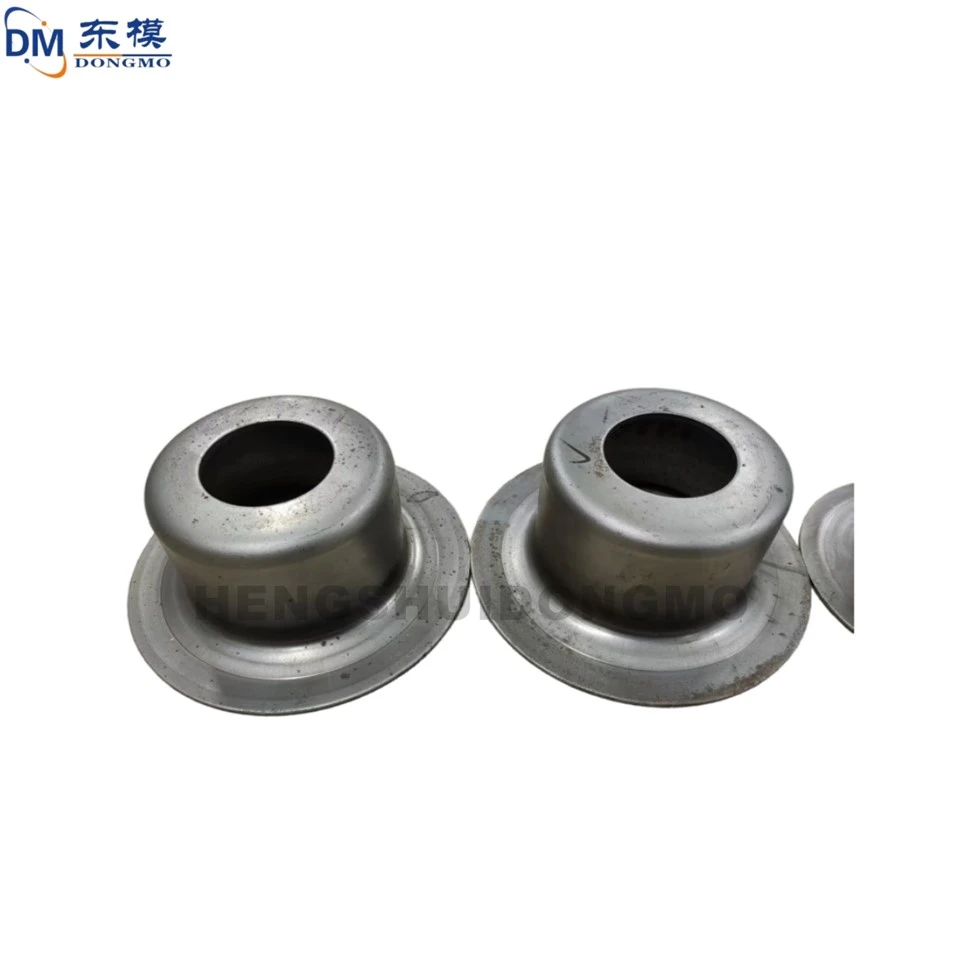
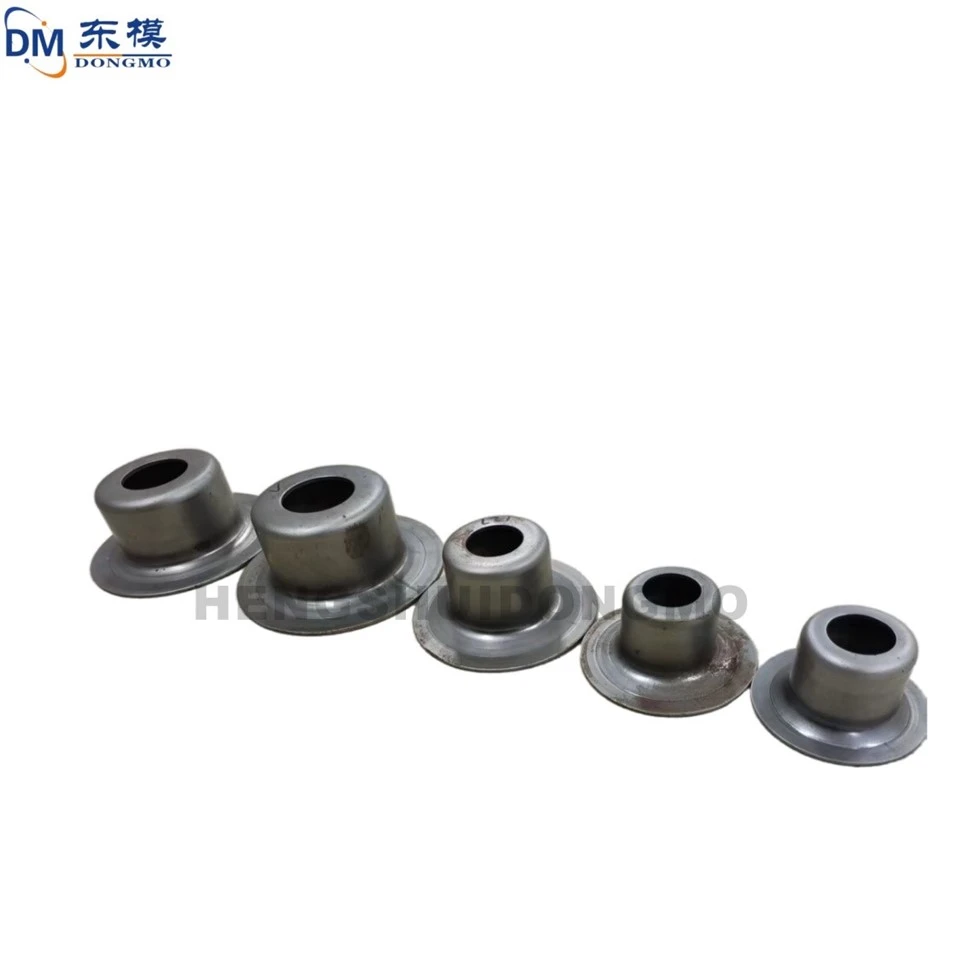
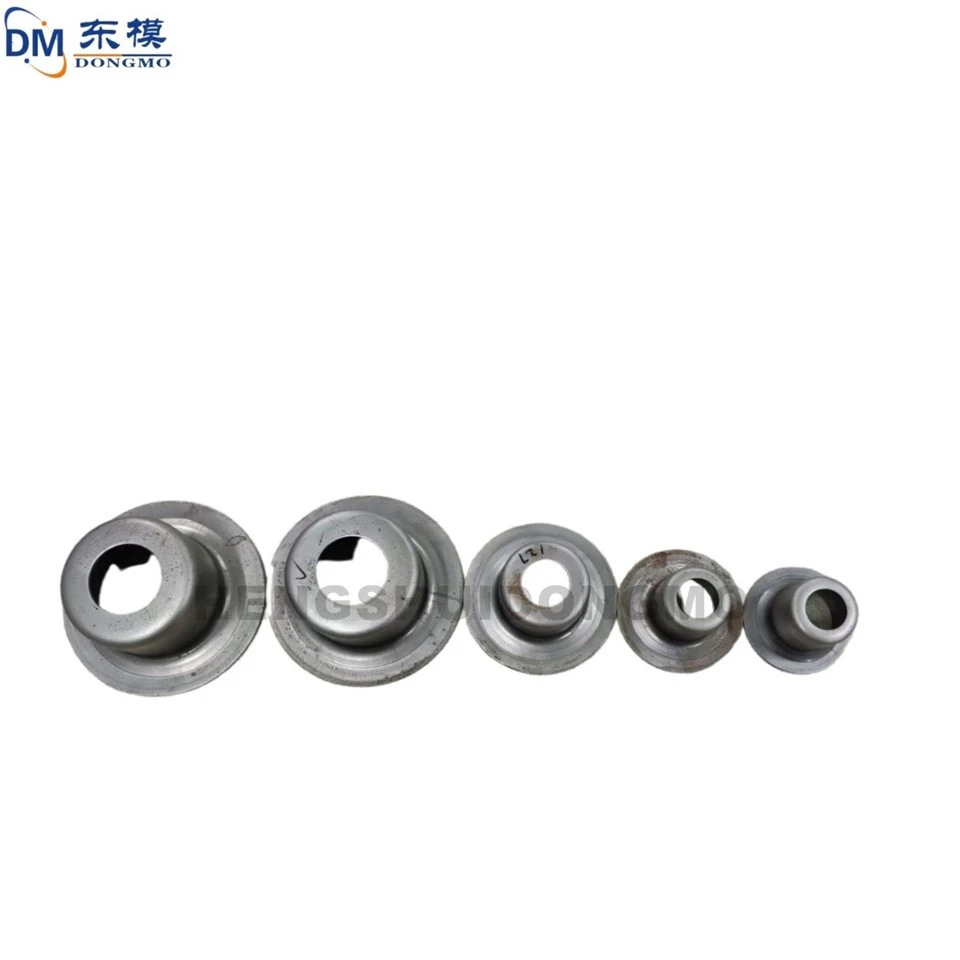
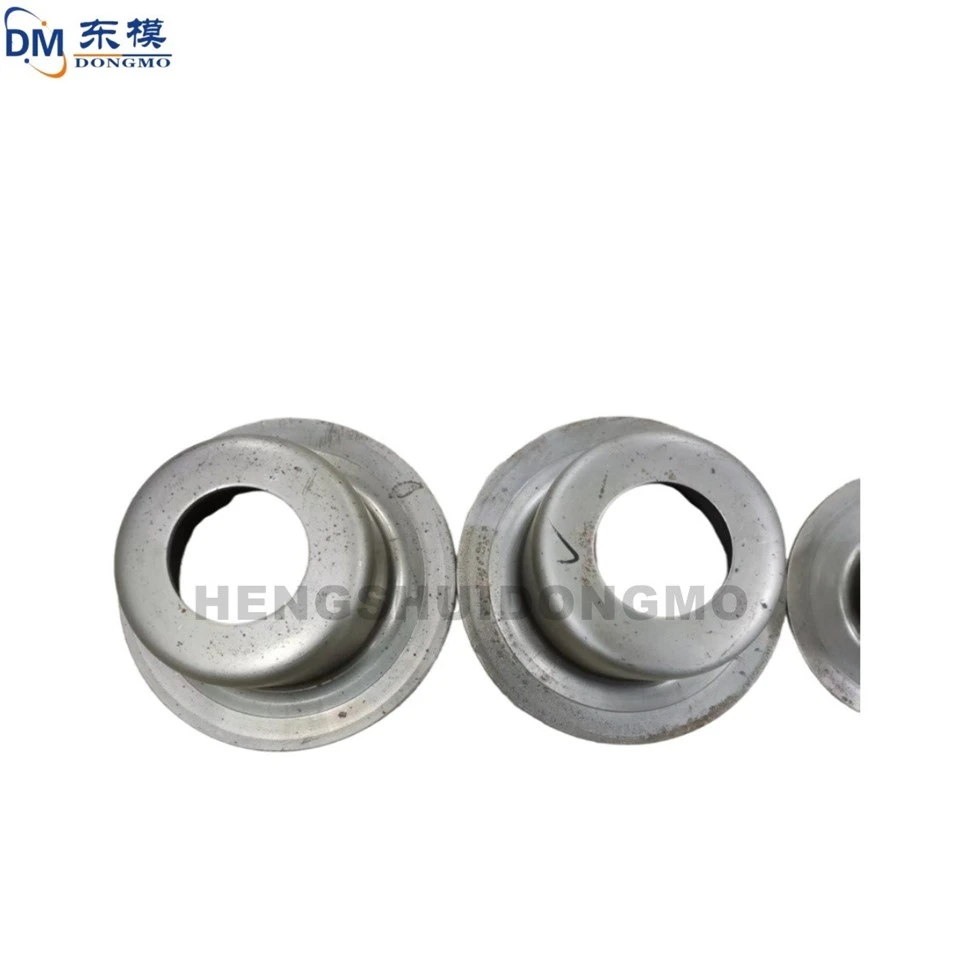
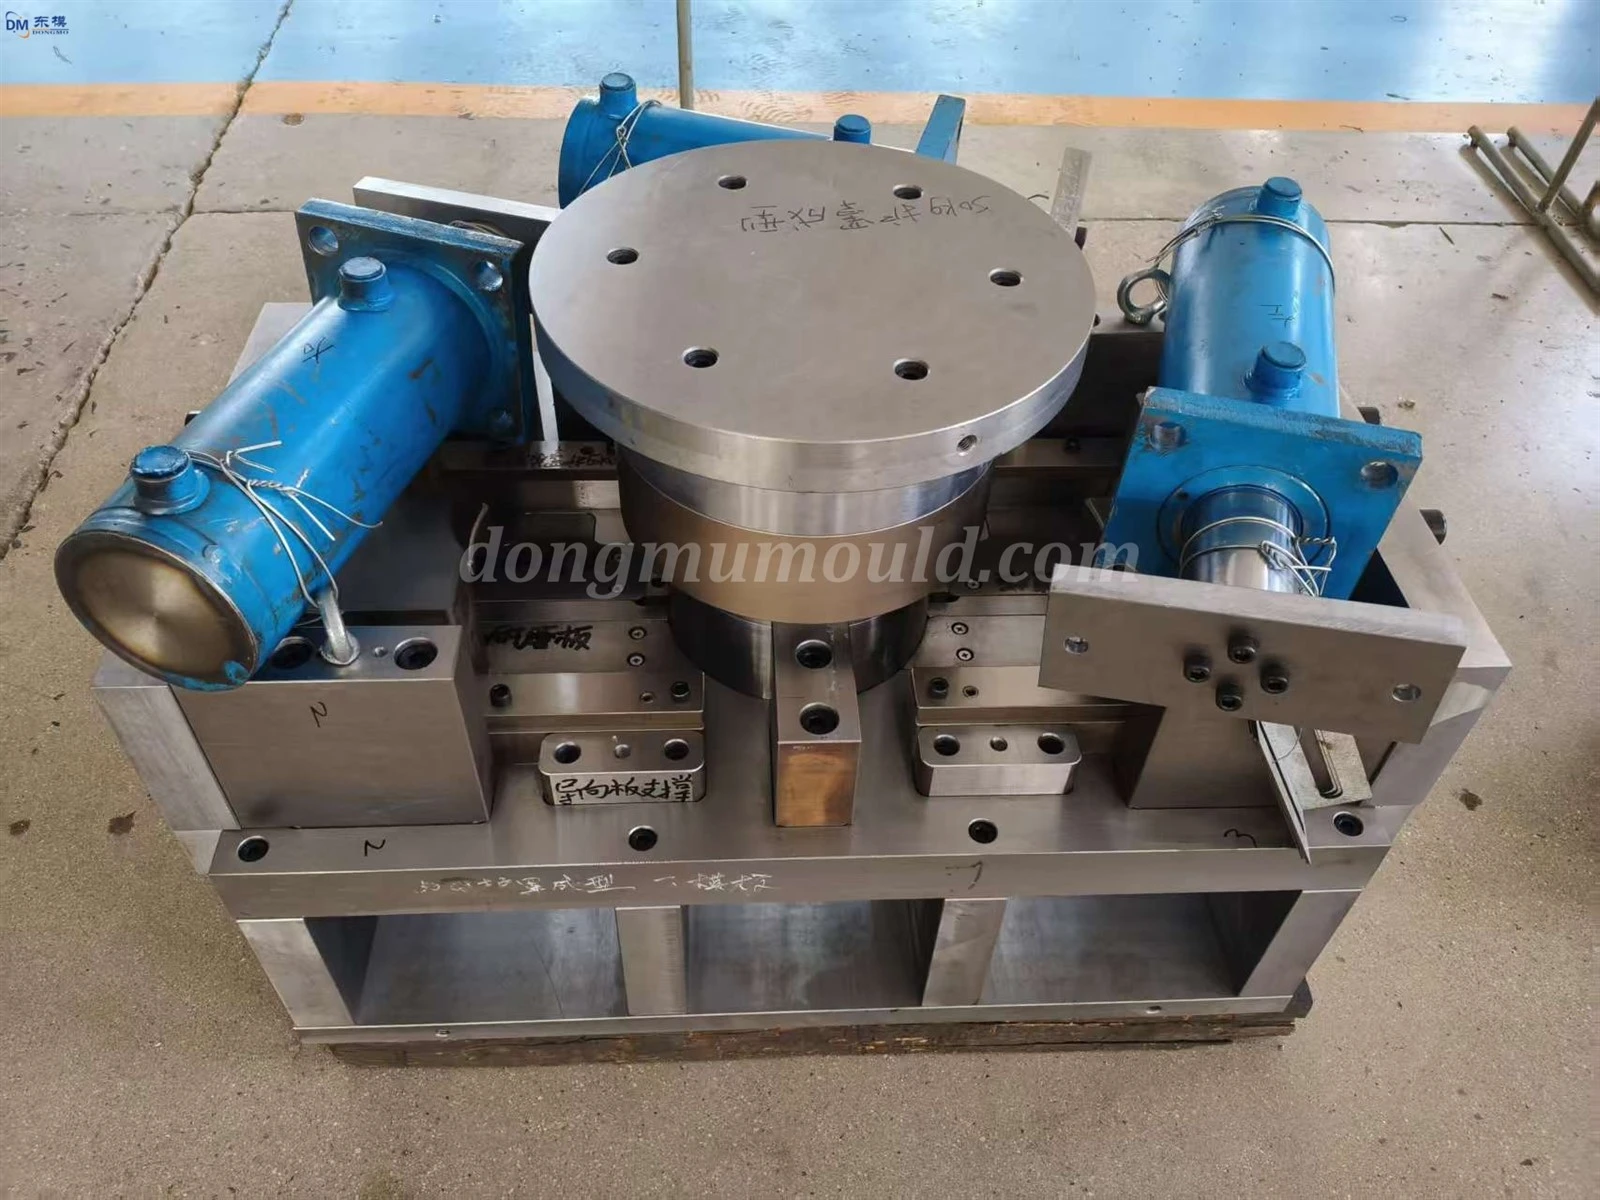
Tip matriță: matriță de transfer progresiv cu mai multe stații, care încorporează etape de desenare, perforare, tăiere și flanșare.
Material bandă: oțel moale (DC01–DC04) sau oțel slab aliat de înaltă rezistență, interval de grosime 1,5–3,0 mm.
Compatibilitate cu presa: Se potrivește prese mecanice sau servo de la 200 la 400 de tone, cu o dimensiune a patului de până la 2500 mm.
Viteza de producție: 12 până la 20 de curse pe minut, realizând o capacitate anuală de producție care depășește 500.000 de carcase.
Dimensiuni matriță: aproximativ . 1200 × 900 × 600 mm, greutate totală aproximativ 2,8 tone.
Toleranțe ale piesei finite: concentricitatea diametrului interior Mai mică sau egală cu 0,08 mm, planeitatea flanșei Mai mică sau egală cu 0,1 mm.
2. Material și tratament termic al componentelor critice ale matriței
Poansoane și inserții de matriță: oțel de matriță pentru prelucrare la rece DC53, călit la vid la HRC 60–62, tratat criogenic pentru stabilitate dimensională.
Inele de trasare și zone cu uzură ridicată: Manșoane din carbură de tungsten (grad VG12) montate prin contracție în carcase de oțel, suprafață finisată la Ra 0,05 µm pentru a preveni uzura.
Saboți matriței superioare și inferioare: fontă gri FC300, detensionate, cu toleranță de paralelism de 0,03 mm peste 300 mm.
Stâlpi și bucșe de ghidare: oțel pentru rulmenți SUJ2, călit la HRC 60, aranjat într-o configurație cu role cu patru pini pentru alinierea cu joc zero.
Îmbunătățirea suprafeței: Acoperire TiCN PVD pe poansonele de tragere pentru a reduce frecarea și a extinde intervalele de rectificare la peste 200.000 de cicluri.
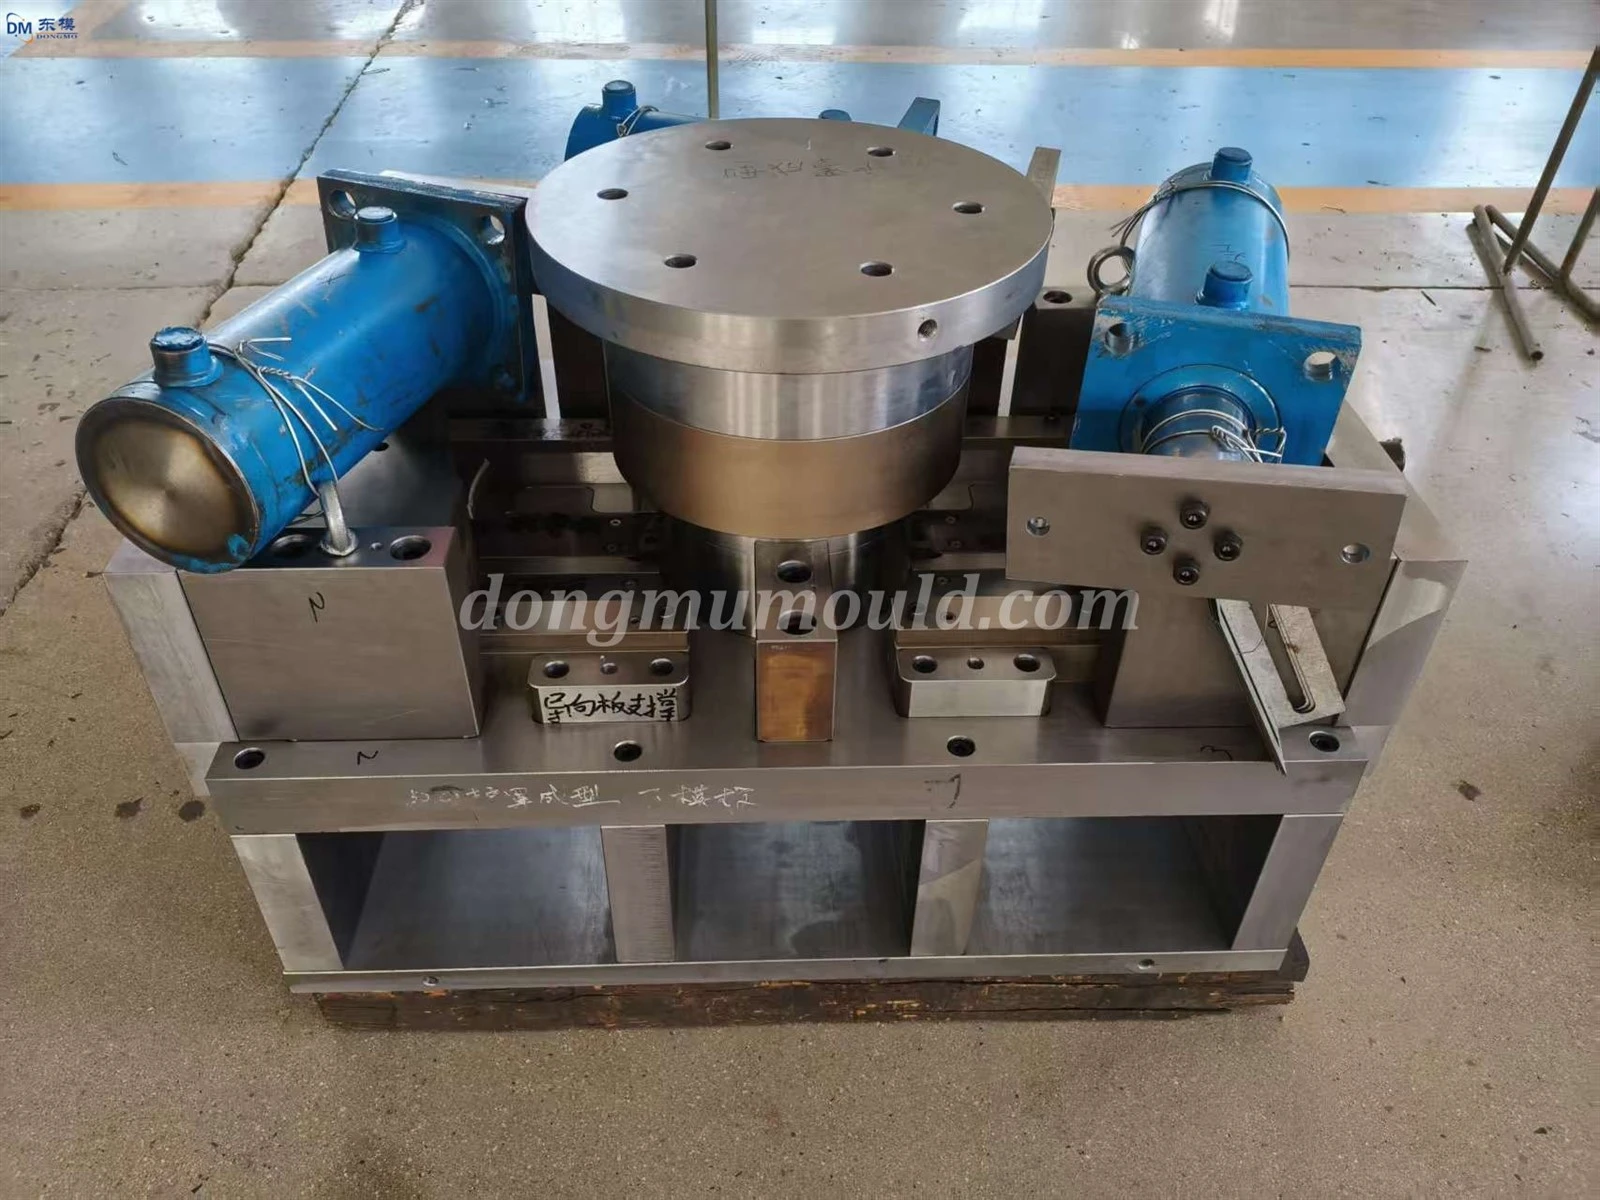

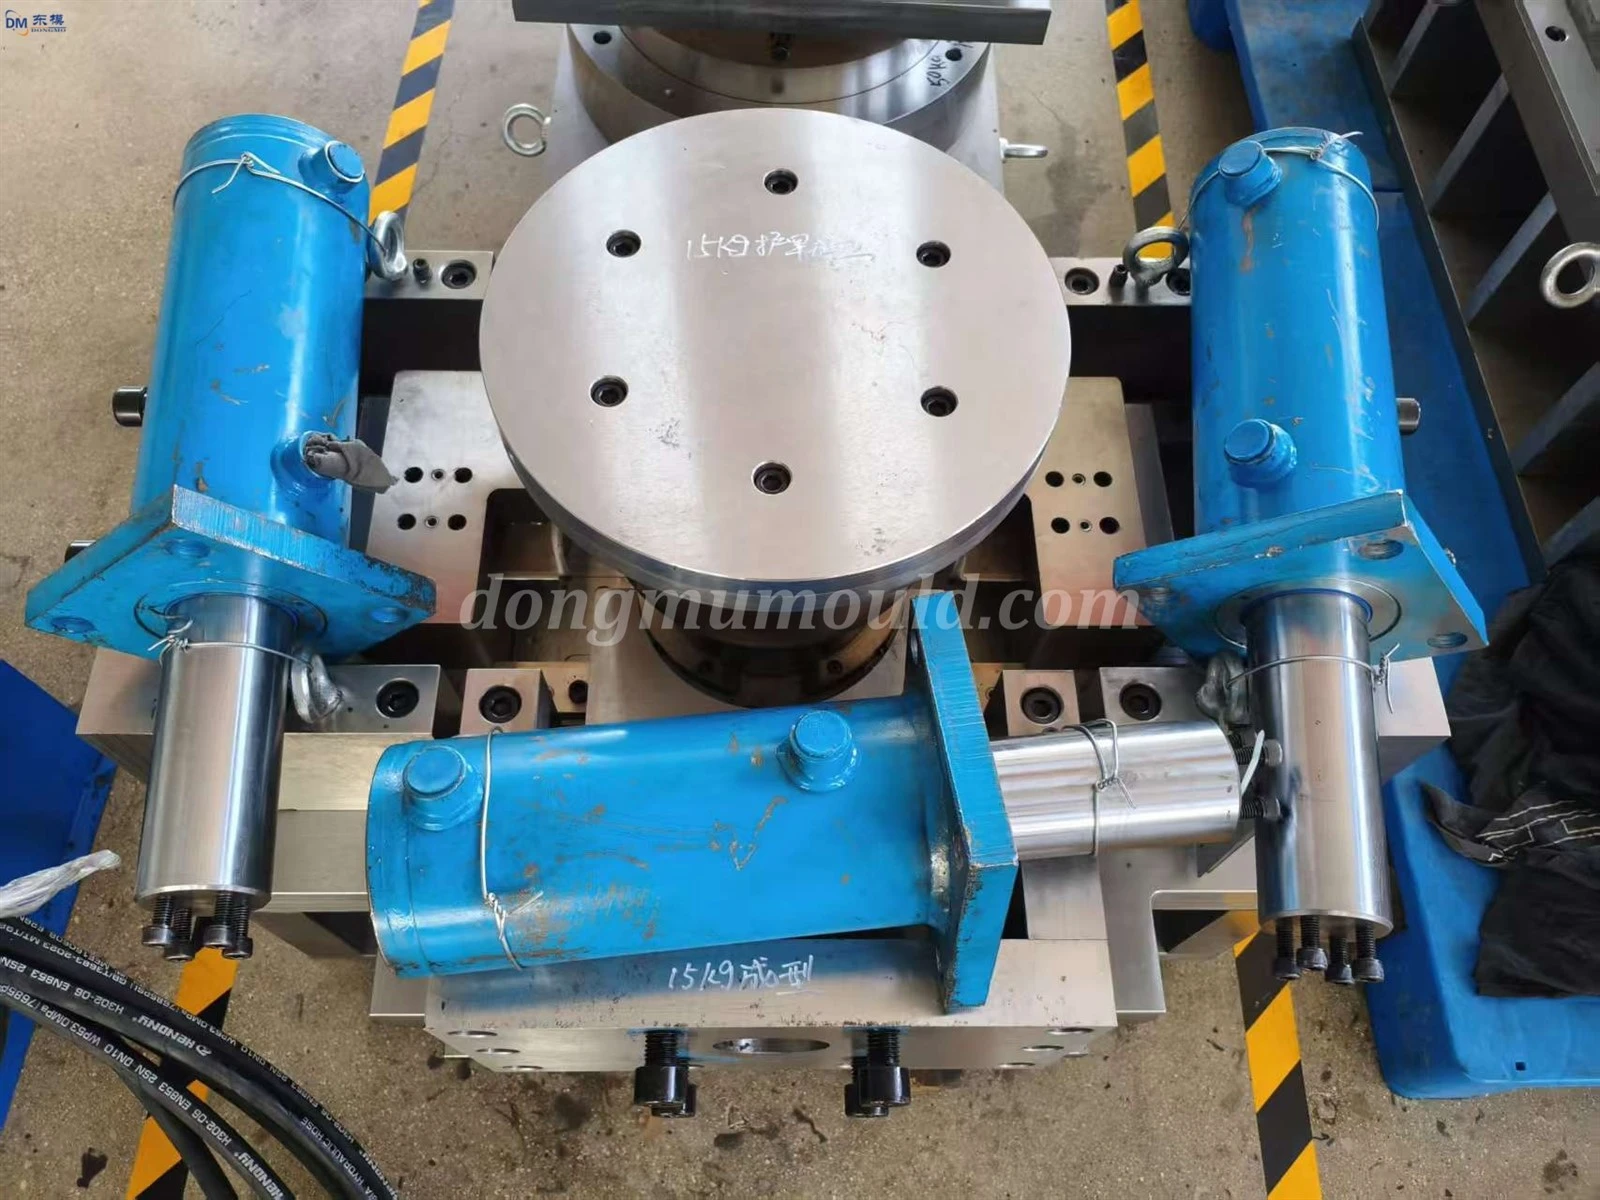
3. Procesul de formare și structura matriței
Banda intră în matriță și este supusă mai întâi unei operații de cuponare, în care un suport pentru semifabricat controlat de arcuri cu gaz de azot programabile previne șifonarea.
Stațiile ulterioare adâncesc cupa prin tragere inversă, în timp ce flanșa este marcată plat. O stație de perforare perfora simultan orificiile pentru șuruburi și orificiul arborelui central, asigurând precizia relativă a poziției.
Stațiile finale decupează flanșa exterioară și efectuează o operațiune de reactivare/calibrare pentru a garanta planeitatea.
Ejectarea este asistată de dispozitive de ridicare cu arc și o placă de stripare deasupra capului; alimentarea greșită este detectată de senzorii de inducție care reduc instantaneu puterea presei pentru a proteja sculele.
Un sistem automat de lubrifiere centralizat măsoară grăsimea pentru a ghida elementele și inelele din carbură în fiecare ciclu.
4. Asigurarea calității și beneficiile producției
Toate plăcile matrițelor sunt măsurate pe o mașină de măsurat în coordonate (CMM) înainte de asamblare; o serie de probă de 50 de bucăți verifică fiecare dimensiune critică și starea de bavură.
Matrița este furnizată cu un kit complet de piese de schimb (inserții suplimentare din carbură, arcuri și senzori) și un cod QR pentru trasabilitate până la înregistrările de producție.
Prin producerea carcasei rulmentului într-o singură linie de presă în loc de turnare plus prelucrare, clientul realizează o reducere a costurilor cu 30% și aproape dublul producției, cu piesele pregătite pentru asamblarea transportorului fără operațiuni secundare.
WhatsApp: +8615930861038
Wechat:+8615930861038/+8618832809957
E-mail: dongmumold@163.com
Tag-uri populare: mașini agricole transportoare carcasă ștanțare matriță, China, furnizori, producători, fabrică, cumpărare, preț, fabricat în China


